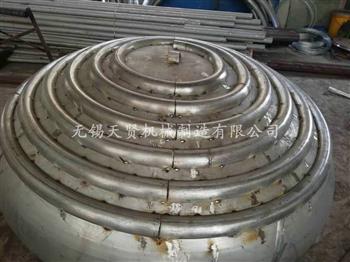
封头盘管从生产线下线,到真正安装进反应釜投入使用,中间要经历一段远比日常运行残酷的旅程。日常使用中它面对的是稳定的温度和压力,而检测线等待它的,是恶劣工况的模拟和物理性能的拷问。
依据行业标准,液压试验的压力通常要达到设计压力的1.25至1.5倍,保压时间不少于10到30分钟。这不是试一试能不能扛住,而是用设计压力的液压,把管材本身的缺陷、焊缝的薄弱点全部逼出来。任何一丝渗漏或压力衰减,都意味着整批产品不能出厂。在日常使用中,工作压力很少触及这个数值,但检测环节须验证:即使压力远正常工况,盘管依然完整。气密试验时,盘管一端封堵,另一端通入压缩空气,整体浸没在水槽中,缓慢升压。任何微小的气泡从焊缝或接口处冒出,都会在放大镜下被捕捉。水中的气泡不会说谎,它指向的可能是肉眼看不见的微裂纹或未熔合缺陷。这个环节的严苛之处在于:它模拟的不是正常运行,而是恶劣压差下的零泄漏要求。封头盘管需要贴合封头曲面安装,尺寸偏差直接影响换热效率和装配可行性。检测时,盘管的外径偏差、相邻管圈间距偏差、总高度偏差都有明确的公差控制。相邻管圈的间距偏差通常要求控制在±3mm以内,盘管贴合封头曲面的间隙过大,换热接触面积就会打折扣。这些数据在日常运行中感觉不到,但在检测台上,卡尺和塞规不会放过任何差。正规厂家在钢材进场时就要做光谱分析和声波探伤,焊接完成后对对接焊缝进行射线或声检测。这意味着,在盘管成型之前,材料本身和每一道焊缝的底子已经被审过一遍。成品检测是在验证:制造过程没有把好材料变成坏产品。
封头盘管的硬核,不在日常运行时的安静服役,而在检测台上的每一个压保压、每一处水下气泡、每一组差数据。日常使用是它的工作,检测环节是它的底线——这条底线,远比日常使用严苛得多。
文章来源于:http://www.wxtianxian.com/newsdetail-50064.html