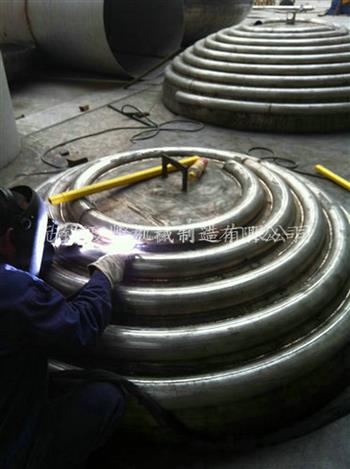
在无锡这座制造业密集的城市,无锡盘管加工是换热器、冷凝器、锅炉等设备生产中的关键环节。然而,不少加工企业在折弯、胀管或焊接后,常遇到一个棘手问题——盘管开裂。裂纹一旦出现,轻则返工报废,重则导致设备泄漏,甚至引发事故。追根溯源,开裂并非偶然,而是集中在几个容易被忽视的薄弱地带。
盘管在冷弯或热弯过程中,外侧受拉、内侧受压。若弯曲半径过小,或材料延伸率不足,外侧管壁就会被拉薄甚至撕裂。尤其是壁厚不均的无缝管,薄处先行开裂。此外,若弯管前未进行充分退火软化,加工硬化会进一步加剧开裂风险。盘管与管板连接多采用胀接工艺。胀接时若胀管率控制不当——过大则管壁过度减薄产生裂纹,过小则连接不牢留下泄漏隐患。管孔加工粗糙、有纵向划痕,也会成为裂纹的起裂点。盘管拼接或附件焊接时,热影响区晶粒粗大、韧性下降。若焊接工艺参数不当,或焊后未进行消应力处理,该区域在后续运行中受热循环作用,易萌生热裂纹。尤其不锈钢盘管,对氯离子和应力腐蚀更为敏感。部分企业为压缩成本,选用杂质过标或壁厚负偏差过大的管材。这些管材在加工时,夹杂物处应力集中,成为开裂的源头。无锡盘管加工企业应从源头把关,选延伸率合格、壁厚均匀的管材;合理设计弯曲半径,弯前退火;严控胀管率与管孔粗糙度;焊接时控制线能量并做去应力处理。唯有把每一处易裂点都当成关键控制点,才能让盘管在严苛工况下服役。
盘管虽小,裂则危矣。对细节的敬畏,才是对质量的承诺。
文章来源于:http://www.wxtianxian.com/newsdetail-50040.html