公司新闻
您的位置:首页 > 新闻动态
在很多人的认知里,不锈钢半圆管一旦成型,它的抗应力就是固定的——好比一把锁,锁死了它的性能上限。但事实并非如此。抗应力更像是一根弹簧,会随着环境、工艺和使用方式的变化而起伏。
冷弯成型时,如果模具间隙控制不当,管壁内部就会留下残余应力,像一张拉满却未释放的弓。而后续的固溶处理,恰恰是那张松弦的手——温度够不够、保温时间足不足,直接决定了抗应力能恢复到什么水平。同一批半圆管,热处理工艺差一截,抗应力表现可能相差30%以上。户外栏杆上的半圆管,夏天暴晒、冬天严寒,热胀冷缩反复拉扯,抗应力会缓慢衰减;而化工厂里输送腐蚀性介质的半圆管,点蚀坑一旦形成,应力集中效应就会放大,局部抗应力断崖式下跌。换句话说,抗应力不是出厂时贴上的固定标签,它会随着服役时间悄悄改变。更关键的是安装方式。焊接时热输入过大,焊缝附近的抗应力会被烧掉大半;而螺栓连接如果预紧力不均,半圆管局部就会长期处于高应力状态,反而更容易开裂。所以,当你选择不锈钢半圆管时,别只盯着材质牌号。问问供应商:成型后做了几次去应力处理?焊接工艺有没有热影响区控制方案?安装时有没有应力分散设计?这些细节,才是决定一根半圆管能扛多久的真正变量。
抗应力从来不是一道单选题,而是一道动态平衡题。理解了它的变,你才能真正选对、用好每一根不锈钢半圆管。
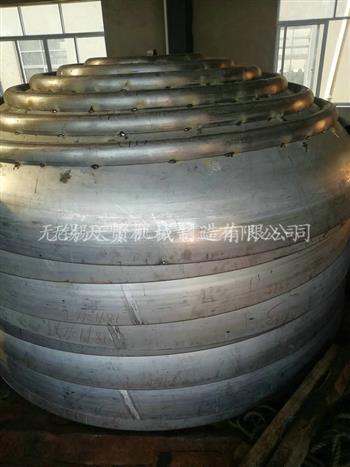
封头盘管这行,看着是下料、成型、焊接、试压几道工序,真做起来却处处是变量。材质批号一变、焊接参数一飘、热处理温度一偏,送到客户手里的盘管就可能出现尺寸差、焊缝隐患或耐压不达标。靠老师傅盯现场、靠经验救火,小批量还能撑,订单一多、交期一紧,问题就会从缝隙里冒出来。封头盘管厂要想稳,规章制度不是墙上的装饰,而是把经验变成可执行动作的那套骨架。
封头盘管的原材料牌号、壁厚、批次须可追溯,入厂复验、标识移植、领用记录一环不能少。没有这条线,后面焊接工艺评定再漂亮,也可能因为一张混料钢板前功尽弃。下料尺寸公差、封头成型后的壁厚减薄率、盘管弯曲半径、焊接电流电压和层间温度、焊工持证与工艺评定匹配、热处理曲线记录、水压试验压力和保压时间——这些不能靠差不多。把关键参数写进工艺卡,把检验、巡检和完工检验分开,谁操作、谁检验、谁签字,责任落到人头上,质量才不是碰运气。封头盘管多为定制件,采购、成型、焊接、检验、包装几道环节脱节,交期就会失控。生产计划变更要有审批,外协件回厂要复检,异常要能升级到负责人,而不是在班组之间打转。制度让信息流动有固定路径,问题才能早暴露、早处理。
说到底,规章制度不是把厂子管死,而是把不确定的东西固定下来,把靠人盯变成靠流程跑。封头盘管厂要想质量稳、交期准、客户敢复购,先得让制度立得住、执行得下去。制度扎得深,厂子才走得远。

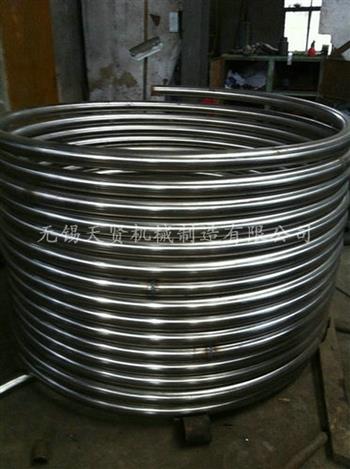
抛光盘管常被当成一根输送管来采购。但抛光系统里真正决定表面质量的,从来不是某一段管子的材质,而是从液源到工件之间那条完整的链条:内壁状态、输送管路与接头、盘内通道、以及清洗回路,每一环都在给结果投票。
抛光液中的磨料颗粒、金属碎屑和油脂,会在使用中逐渐沉积成垢层,流量均匀性随之劣化;更隐蔽的风险是垢层脱落,一颗脱落的磨料团直接划伤正在抛光的表面。追求Ra≤0.4μm乃至更低的内壁粗糙度,目的正是创建一个不粘界面,从源头减少滞留与吸附。内壁这道关失守,后面所有环节都在为一条已经不干净的通道做补偿。磨粒流输送软管需要内嵌钢丝来抵抗弯折,防止高速流体在弯折处产生扰流,破坏磨粒流的稳定性;旋转接头则负责在旋转的抛光盘与静止管路之间完成密封过渡,任何一处抱箍松动或密封老化,泄漏和压力波动都会直接反映在抛光均匀性上。抛光盘内部的螺旋沟槽承担着冷却液循环的职能,进液与回液通道在盘体内完成热交换,把研磨产生的热量带走,维持盘面热稳定。通道一旦结垢或局部堵塞,冷却不均,盘面面形随之漂移。高压脉冲冲洗要求流速不低于2m/s、持续不少于15分钟,干燥阶段用0.4至0.6MPa的洁净气体吹至出口无雾状水汽,再封堵管口防止二次污染。省略这一步,残留水分和微粒会在下一次开机时被直接送进抛光区。
抛光盘管的全链条,本质上是一条洁净与稳定的接力链。任何一环被当成差不多就行,都会在工件表面以划痕、雾面或面形差的形式兑现——而抛光这道工序,恰恰没有容忍误差的余地。
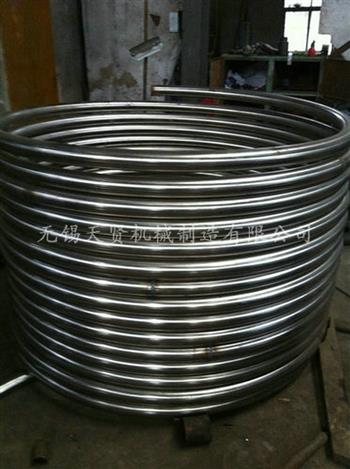
蚊香盘管的换热设计里有一种看似偷懒、实则精的做法:不动全局,只改一处。蚊香盘管能不能只增强一个作用?答案是能,但只增强一个成立的前提,不是设计者想增强什么,而是系统的控制阻力在哪里。
蚊香盘管外喷淋水蒸发,换热效率本来就高;管内气体工质的对流换热系数低,是整个热量传递过程的控制阻力。这时候在管内插入锯齿状或波纹状内翅片,扩大管内换热面积,目标只有一个:把管内传热系数拉上来,让管内外重新匹配。试验结果也很克制——换热效率提高4%到6%,不是翻倍,但它打在瓶颈上,所以效果好。这是一种只增强一个作用的情形:控制阻力明确,增强手段直接,代价可控。反例同样清楚。纳米流体单独使用时,并不显著改变流动动力学;插入物能扰动边界层,却往往带来更高的压降。声波强化传热也面临单一强化的能效瓶颈,须把电能消耗和传热收益放在一起权衡。这些手段并非无效,而是只增强换热这个动作本身会引入新的阻力或能耗,如果不把代价算进去,单点增强就会在系统层面被吃掉。
所以只增强一个作用不是设计上的减法,而是一道判断题:先确认那一侧是不是真正的控制阻力,再确认增强的收益能不能覆盖它带来的压降、泵功或结构代价。找对了,一处改动就能撬动整台设备的效率;找错了,增强的那一个作用,可能只是把瓶颈从一侧搬到了另一侧。
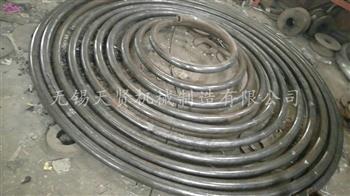
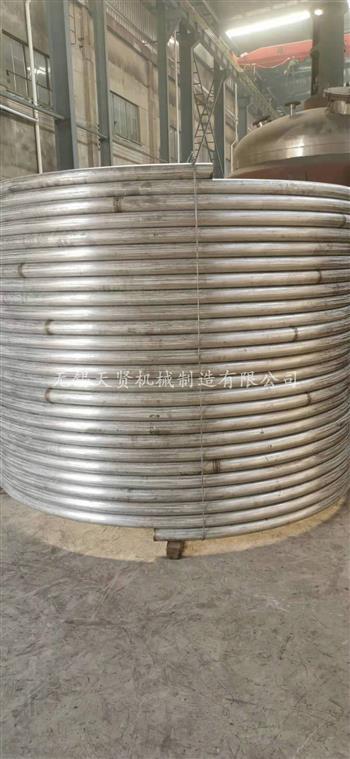
内盘管装在设备里,看着反正泡在介质里,不少人就省掉了涂层、套管、支撑和导流这些防护。可盘管壁厚本就有限,直接暴露在介质、振动和冲刷里,后果不是慢慢变旧,而是一步步走向穿孔泄漏。
介质里的氯离子、酸碱、溶解氧,直接咬在管壁上,点蚀从局部开始,壁厚逐年减薄。有涂层或衬套时,腐蚀被挡在外面;直接暴露,等于把薄弱的焊缝和弯管段交给介质去挑。盘管表面直接接触易结垢介质,垢层越积越厚,传热热阻上升,同样换热面积出不了力,能耗跟着涨。垢下还会藏腐蚀,清洗又容易伤管壁,越洗越薄。没有支撑、没有防磨垫,盘管在流体冲击和设备振动下反复摆动,管壁与支架、管与管之间磨出凹坑;弯头处应力集中,疲劳裂纹从内壁或焊缝起,试压时才暴露就晚了。内盘管穿孔,介质互窜,轻则产品污染、整批报废,重则停机清洗、更换盘管。盘管在设备内部,拆装空间小,维修周期和费用远高于当初那道防护。
该做的防腐涂层、防磨套管、支撑固定、介质过滤,一样都不能省。直接暴露省下的那点工序,都会以泄漏、停机和返工的形式还回来。
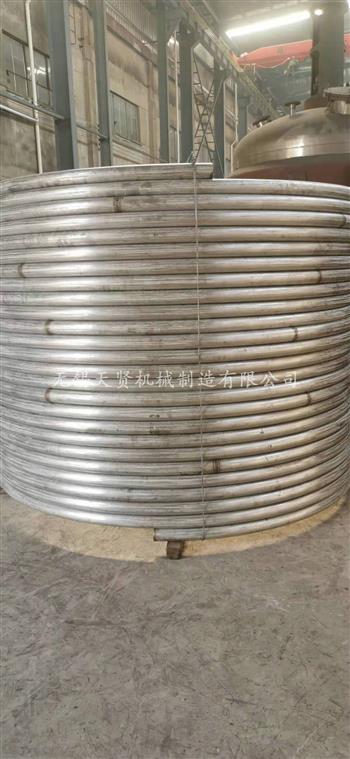
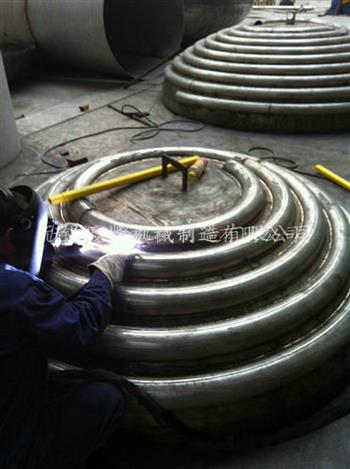
采购无锡盘管的人,一眼看的通常是报价和交期。无锡的盘管厂也确实擅长这两样:常规规格7—10个工作日出货,非标定制15—25个工作日,依托长三角从钢材加工、精密焊接、性能检测到物流的全链条配套,反应速度远多数产区。但如果把站稳脚跟只归结为交货快、价格活,就看轻了无锡盘管真正的底牌。
焊接管薄弱的环节在焊缝:应力集中、电化学腐蚀、疲劳开裂,都从那里起头。无锡盘管走的是热挤压或冷拔成型的无缝路线,承压能力比焊接管提升30%以上,传热系数也高出15%—20%;在含氯离子的工况下,抗应力腐蚀能力拉开差距,设备寿命可延长3—5年。化工反应釜、制冷机组里那些跑长周期的盘管,脚跟先扎在这一层。螺旋盘管不是随便弯出来的,弯曲路径形成的二次流扰动把传热系数拉到直管的1.2—1.5倍,高粘度流体下差距更明显。内壁光洁度每提升一个等级,结垢倾向大幅下降,效率衰减周期拉长数年;壁厚公差控在±0.05mm以内,每弯都按数控程序走,盘管装进设备才不靠现场凑合。
真正让无锡盘管站住的,是当一台换热器在装置里连续运转十年、效率仍守在95%以上时,没有人需要打开它去追问为什么还能撑住。交期和价格是敲门砖,管壁里的无缝、螺旋和精度,才是脚跟。
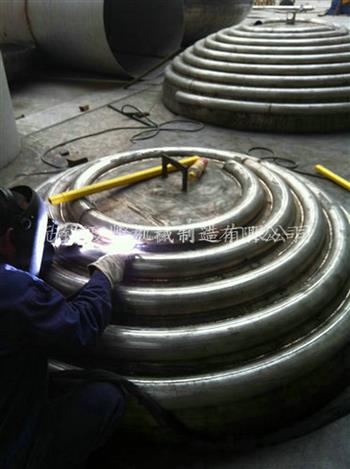
盘管厂家的日子好不好过,看采购单上的铜价是看不出来的。真正吃掉利润的,是那些反复发生、每次都不大、但月底一算账就让人沉默的事。
上海区一家年产二十五万件盘管的厂子,把账摊开来看过:钎焊接口泄漏,返修要把焊口磨掉重焊,一根管子重焊两三回是常事;弯管参数漂移,不同班次弯出来的R角和椭圆度对不上,装配时才发现装不进去;检漏台前堆着待测件,包装工位干等着。三件事单件损失都不大,叠加起来就是工时和材料的双份浪费。根子不在工人不熟练。老焊工能兜住,新焊工一上手就出问题,质量随人走。火焰大小、焊接角度、填充丝进给全靠手感,温度高了烧穿,低了虚焊;弯管机的助推量和模具磨损没有补偿机制;检漏没有按节拍分流,旺季堆五六十件。问题出在关键工序没有把参数定下来。有厂家试过一张参数卡:按管径定火焰档位和焊接时间,新焊工照着做,经切片确认,一个多月就能独立顶岗。老焊工也不反对,因为重焊的活少了,自己反而轻松。弯管模按使用次数登记,某副模具磨损后弯出的管子椭圆度过标,及时发现挑出十八件返修,没流到装配线上。检漏台按规格分台、快速接头换上之后,单件测试时间从十四分钟压到六分钟以内,包装不再等货。
盘管厂家的痛点,说到底不是买不到更便宜的铜管,而是把老师傅手里的感觉变成新员工能照着做的规矩。参数一固化,合格率稳了;节拍一分流,产出快了。这些事不增加多少设备投入,却决定了一个厂子是靠老师傅撑着,还是靠体系撑着。
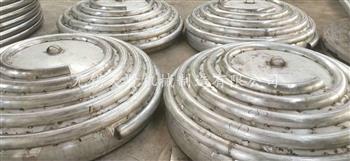
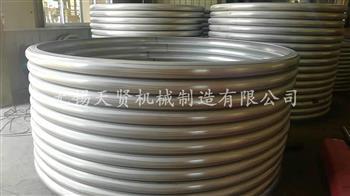
半圆管换热器,在化工和制药行业里很常见。一根管子对半剖开,焊在筒体外壁上,冷却水从半圆管里流过,把筒体内的热量带走。看起来是个简单的结构,但它的工作一点都不轻松。
半圆管里的冷却水温度可能只有几十度,筒体内的工艺介质温度却可能上百甚至几百。半圆管和筒体之间的温差越大,两者的伸缩量差异就越大。角焊缝承受的是交变热应力,每一次开车、停车、升温、降温,都在反复拉扯这条焊缝。焊缝不会立刻开裂,但疲劳损伤在天天累积。半圆管的截面本来就小,对半剖开之后流道更窄。冷却水里带着悬浮物、结垢物质,很容易在弯道和焊缝附近沉积。堵了之后,换热能力下降倒是次要的,真正危险的是局部温度失控。热量散不出去,筒体局部过热,材料的许用应力下降,开裂风险陡增。半圆管和筒体是两种不同的结构形态。半圆管受热时沿管轴方向伸长,筒体受热时沿圆周方向膨胀。两者的热膨胀方向不同步,在焊缝处就形成了剪切应力。螺旋半管比纵向半管更容易出现这个问题,因为螺旋结构对热膨胀的约束更强。半圆管和筒体贴合的那一面,介质不流动,温度又高,氯离子如果富集在这个缝隙里,点蚀和应力腐蚀会同时发生。从外面看不出来,等发现的时候,筒体可能已经穿孔了。
半圆管的工作,是在夹缝里完成的。它要传热,要耐压,要扛住热膨胀的反复拉扯,还要防住那些看不见的腐蚀。看起来简单的东西,往往不轻松。
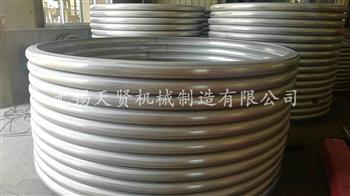
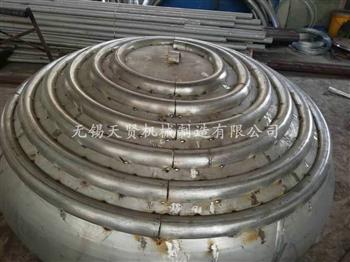
封头盘管从生产线下线,到真正安装进反应釜投入使用,中间要经历一段远比日常运行残酷的旅程。日常使用中它面对的是稳定的温度和压力,而检测线等待它的,是恶劣工况的模拟和物理性能的拷问。
依据行业标准,液压试验的压力通常要达到设计压力的1.25至1.5倍,保压时间不少于10到30分钟。这不是试一试能不能扛住,而是用设计压力的液压,把管材本身的缺陷、焊缝的薄弱点全部逼出来。任何一丝渗漏或压力衰减,都意味着整批产品不能出厂。在日常使用中,工作压力很少触及这个数值,但检测环节须验证:即使压力远正常工况,盘管依然完整。气密试验时,盘管一端封堵,另一端通入压缩空气,整体浸没在水槽中,缓慢升压。任何微小的气泡从焊缝或接口处冒出,都会在放大镜下被捕捉。水中的气泡不会说谎,它指向的可能是肉眼看不见的微裂纹或未熔合缺陷。这个环节的严苛之处在于:它模拟的不是正常运行,而是恶劣压差下的零泄漏要求。封头盘管需要贴合封头曲面安装,尺寸偏差直接影响换热效率和装配可行性。检测时,盘管的外径偏差、相邻管圈间距偏差、总高度偏差都有明确的公差控制。相邻管圈的间距偏差通常要求控制在±3mm以内,盘管贴合封头曲面的间隙过大,换热接触面积就会打折扣。这些数据在日常运行中感觉不到,但在检测台上,卡尺和塞规不会放过任何差。正规厂家在钢材进场时就要做光谱分析和声波探伤,焊接完成后对对接焊缝进行射线或声检测。这意味着,在盘管成型之前,材料本身和每一道焊缝的底子已经被审过一遍。成品检测是在验证:制造过程没有把好材料变成坏产品。
封头盘管的硬核,不在日常运行时的安静服役,而在检测台上的每一个压保压、每一处水下气泡、每一组差数据。日常使用是它的工作,检测环节是它的底线——这条底线,远比日常使用严苛得多。
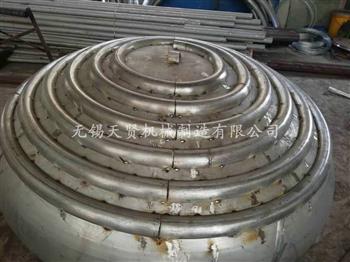
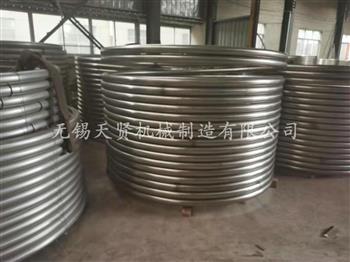
在换热设备的世界里,盘管是那个沉默的内功高手。它盘绕于筒体之内,隐没于介质之中,不张扬、不喧哗,却以一管之躯,扛起冷热交换的半壁江山。真正的好盘管,讲究的是四个字——内外兼修。
一根优好的盘管,并非随意弯折的金属管。螺旋间距、弯曲半径、层间排布,每一处几何参数都经过流体力学反复推演。太密则阻力激增,太疏则换热面积浪费。高手出招,讲究的是在有限空间内榨出大换热效率——让冷媒与载冷剂在管壁两侧擦肩而过的瞬间,完成热量交割。外表再光鲜,内里若经不起腐蚀、结垢、压力交变,终究是花架子。好的盘管从选材便见真章:无缝不锈钢管身、深海级耐蚀合金、食品内壁处理……每一道工艺都在为长跑蓄力。更关键的是内壁的光洁度——粗糙度每降低一个等级,结垢倾向便大幅下降,换热效率的衰减周期可延长数年。外形的精密与内在的坚韧,在盘管身上不是割裂的。翅片与管体的胀接工艺,决定了接触热阻的大小;焊点的致密程度,决定了承压边界的余量。当一台换热器在化工厂连续运转十年仍保持95%以上效率时,背后正是内外兼修四个字的无声兑现。
盘管之道,亦是产品之道。只修外表,是绣花枕头;只修内里,是怀才不遇。唯有内外兼修,方能在方寸之间承载千钧,在冷暖交替中始终如一。这,才是盘管真正的硬核实力。